
-


-


-
-


-


Whatsapp
-


WeChat

-


Instagram
-


Telegram

-


YouTube


Холоднокатаный лист из нержавеющей стали: отличия от горячекатаного
2026-10-03
Выбор между горячекатаным и холоднокатаным листом из нержавеющей стали часто становится решающим фактором не только в себестоимости проекта, но и в долговечности конечного изделия. Инженеры и закупщики нередко сталкиваются с дилеммой: переплачивать за идеальную поверхность холодного проката или рискнуть, используя более доступный горячий аналог для конструкций, где эстетика вторична. Ошибка в этом выборе может стоить дорого — от брака при лазерной резке до преждевременной коррозии в агрессивных средах.
Главное за 30 секунд
- Точность и поверхность: Холоднокатаный лист (Cold Rolled) обеспечивает толерантность до ±0.05 мм и зеркальную поверхность, что критично для пищевого оборудования и точного машиностроения. Горячекатаный (Hot Rolled) имеет допуск ±0.5–1.0 мм и характерную окалину.
- Механические свойства: В результате холодной деформации металл приобретает наклеп, повышая предел текучести на 15–20%, но снижая пластичность. Это требует учета при гибке сложных профилей.
- Экономическая эффективность: Для несущих конструкций, резервуаров большого объема и элементов, скрытых от глаз, горячекатаный прокат экономит до 12–18% бюджета без потери структурной целостности.
Физика процессов: почему структура металла меняется
Чтобы принять взвешенное решение, необходимо понимать фундаментальные различия в технологиях производства. Эти процессы напрямую влияют на кристаллическую решетку сплава и его дальнейшее поведение под нагрузкой.
Горячая прокатка осуществляется при температурах выше точки рекристаллизации стали (обычно 900–1200°C). В этом состоянии металл пластичен, как пластилин, что позволяет легко формировать листы большой толщины. Однако при остывании на воздухе происходит неравномерная усадка, образуется слой оксидов (окалина) и возникают внутренние напряжения. Поверхность такого листа шероховата, а геометрические параметры имеют широкие допуски.
Холодная прокатка, напротив, выполняется при комнатной температуре, часто после травления горячекатаной заготовки. Прохождение через валки вызывает явление деформационного упрочнения (наклепа). Зерна металла вытягиваются в направлении прокатки, плотность дислокаций растет. Результат — значительное увеличение прочности и твердости, но снижение ударной вязкости. Именно поэтому холоднокатаный лист из нержавеющей стали требует обязательного отжига для снятия напряжений перед глубокой штамповкой, иначе неизбежны трещины.
В нашей практике мы неоднократно наблюдали ситуации, когда попытка сэкономить на этапе выбора сырья приводила к технологическому браку. Например, при изготовлении емкостей для химической промышленности использование горячекатаного листа без последующей шлифовки швов создавало микрополости, где скапливались реагенты. Коррозия начиналась именно в этих зонах через 4-6 месяцев эксплуатации, хотя марка стали (AISI 316L) выбрана верно. Решение проблемы потребовало полной замены партии и дополнительной механической обработки, что увеличило стоимость проекта на 35%.
Сравнительный анализ технических характеристик
Для инженеров-конструкторов и специалистов по закупкам ключевыми являются конкретные цифры. Абстрактные понятия «лучше» или «хуже» здесь не работают. Ниже приведена детальная таблица сравнения основных параметров, основанная на стандартах ГОСТ и международных спецификациях ASTM/EN.
| Параметр | Горячекатаный лист (Hot Rolled) | Холоднокатаный лист (Cold Rolled) |
|---|---|---|
| Толщина листа | От 3.0 мм до 50+ мм | От 0.4 мм до 3.0 мм (редко до 5 мм) |
| Допуск по толщине | ±0.3 – 0.8 мм (зависит от толщины) | ±0.02 – 0.05 мм (высокая точность) |
| Качество поверхности | Матовая, шероховатая, с окалинами (Pickled & Oiled) | Гладкая, блестящая, может быть зеркальной (2B, BA, No.4) |
| Предел текучести (Yield Strength) | Ниже (металл мягче, проще в гибке) | Выше на 15-25% (из-за наклепа) |
| Плоскостность | Возможны волны и коробление | Идеальная плоскостность |
| Стоимость | Ниже (меньше переделов, высокая скорость) | Выше (доп. этапы: травление, прокатка, отжиг) |
Анализируя данные таблицы, важно отметить: если ваш проект требует сварки тонкостенных конструкций (менее 2 мм), холоднокатаный прокат предпочтительнее. Меньшая толщина означает меньший объем наплавленного металла, а гладкая поверхность облегчает контроль качества швов рентгенографией или ультразвуком. Для толстостенных каркасов (от 4 мм), где важна несущая способность, а не внешний вид, горячий прокат становится безальтернативным лидером по цене.
Влияние на обработку и производственный цикл
Выбор типа проката диктует условия дальнейшей обработки на производстве. Это тот аспект, который часто упускают из виду на стадии проектирования, что приводит к простоям оборудования.
Лазерная и плазменная резка
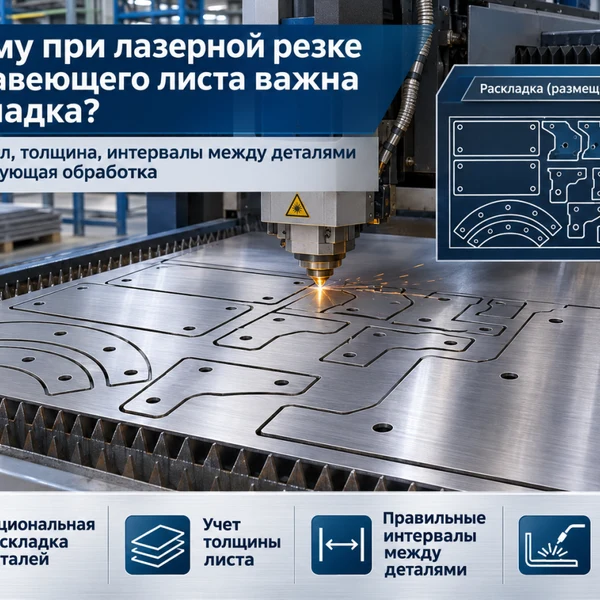
Холоднокатаный лист благодаря своей однородной структуре и отсутствию окалины режется лазером значительно чище. Кромка получается ровной, с минимальным количеством грата. Горячекатаный лист, особенно если окалина удалена не полностью (поверхность NO.1), может вызывать фокусировку луча в непредсказуемых точках, что снижает качество реза и увеличивает расход газа. На производственной базе ООО Ляньюньган Юньюй Изделия из Нержавеющей Стали, оснащенной 300 единицами современного оборудования, мы учитываем этот фактор при подготовке заказов. Наши технологи предварительно оценивают состояние поверхности, чтобы настроить параметры лазера для достижения идеальной кромки без последующей трудоемкой зачистки.
Гибка и формовка
Здесь кроется главный подвох. Из-за повышенной твердости холоднокатаного металла усилие на гибочном прессе должно быть выше. Кроме того, радиус внутренней гибки должен быть увеличен, чтобы избежать образования микротрещин на внешнем радиусе изгиба. Если вы используете горячекатаный лист, он гнется легче, но пружинит сильнее из-за внутренней неоднородности структуры. Инженерам необходимо закладывать больший коэффициент пружинения в чертежи.
Сварка
При сварке горячекатаного листа требуется тщательная зачистка зоны шва от окалины перед началом работ. Иначе возникнут дефекты в виде пор и непроваров. Холоднокатаный лист (особенно с поверхностью 2B) готов к сварке практически сразу после обезжиривания. Это сокращает время подготовительных операций на 20-30%, что существенно при крупносерийном производстве.
Сферы применения: где какой лист незаменим
Не существует универсального материала. Есть материал, оптимально подходящий для конкретной задачи. Давайте разберем типичные сценарии использования.
Пищевая и фармацевтическая промышленность
Здесь безальтернативно используется холоднокатаный прокат марок AISI 304 (08Х18Н10) и AISI 316L (03Х17Н14М2). Требования санитарных норм (SanPiN, FDA, EHEDG) запрещают использование материалов с шероховатостью, способствующей накоплению бактерий. Поверхность должна быть полированной (No.4 или Mirror). Использование горячекатаного листа в этой сфере недопустимо даже для внутренних каркасов шкафов управления, так как частицы окалины могут отслоиться и попасть в продукт.
Строительство и архитектурные конструкции
Для фасадных панелей, дверных полотен, лифтовых шахт и декоративных элементов применяется только холоднокатаный лист. Эстетика требует отсутствия видимых дефектов, волнистости и разнотона. Однако для несущих колонн, закладных деталей, арматуры в бетоне и каркасов ангаров идеально подходит горячекатаный прокат. Его шероховатая поверхность обеспечивает лучшую адгезию с бетонными смесями и защитными покрытиями.
Энергетика и тяжелое машиностроение
В производстве теплообменников, где важны точные зазоры между пластинами, используется тонкий холоднокатаный лист. А вот для корпусов реакторов, днищ резервуаров высокого давления и трубопроводов большого диаметра чаще берут горячекатаный лист средней и большой толщины. Здесь важна не красота, а способность выдерживать колоссальные нагрузки и давление. Компания ООО Ляньюньган Юньюй Изделия из Нержавеющей Стали успешно реализует проекты для энергетического сектора, поставляя как трубы, так и листовой прокат, прошедший строгий контроль ультразвуковой дефектоскопии.
Как избежать ошибок при закупке: чек-лист для снабженца
Рынок нержавеющего проката насыщен предложениями, но качество варьируется от партии к партии. Чтобы защитить интересы вашего предприятия, следуйте этим рекомендациям:
- Требуйте сертификат качества (Mill Certificate). В нем должны быть указаны не только химический состав, но и метод прокатки, а также результаты механических испытаний. Отсутствие маркировки HR (Hot Rolled) или CR (Cold Rolled) — красный флаг.
- Проверяйте геометрию. Для холоднокатаного листа критична диагональ. Разница диагоналей на листе 1250×2500 мм не должна превышать 2-3 мм. Для горячекатаного допуск шире, но сильное коробление сделает невозможной автоматическую резку.
- Уточняйте состояние поверхности. Термин «горячекатаный» может подразумевать разные состояния: с окалиной, травленый (pickled), или шлифованный. Убедитесь, что вы заказываете именно то, что нужно вашему технологическому процессу.
- Обращайте внимание на упаковку. Холоднокатаный лист очень легко поцарапать при транспортировке. Он должен быть упакован в защитную пленку и размещен на деревянных поддонах. Горячекатаный прокат менее чувствителен, но также требует защиты от атмосферной влаги, чтобы избежать питтинговой коррозии при хранении.
Опыт показывает, что работа с вертикально интегрированными производителями, такими как ООО Ляньюньган Юньюй Изделия из Нержавеющей Стали, минимизирует эти риски. Благодаря собственному контролю качества на всех этапах — от входного контроля сырья до финальной проверки геометрии, — компания гарантирует соответствие продукции заявленным стандартам ISO и ГОСТ. Наличие собственного парка оборудования для лазерной резки позволяет клиентам получать уже готовые детали, минуя этап посредников и дополнительной логистики.
Заключение и рекомендации по выбору
Подводя итог, можно сформулировать четкое правило: выбирайте холоднокатаный лист, если для вас критичны точность размеров, качество поверхности и эстетика, а толщина заготовки не превышает 3 мм. Выбирайте горячекатаный лист, если вы работаете с толщинами от 3 мм и выше, изготавливаете несущие конструкции, резервуары или элементы, которые будут скрыты от глаз, и хотите оптимизировать бюджет.
Не забывайте, что правильная подборка материала — это лишь половина успеха. Важна надежность поставщика, способного обеспечить стабильность качества от партии к партии. География деятельности ООО Ляньюньган Юньюй охватывает более 30 стран, включая Россию и страны СНГ, что подтверждает способность компании адаптироваться к различным требованиям рынка и обеспечивать бесперебойные поставки.
Если вы сомневаетесь в выборе или вам требуется расчет стоимости партии с учетом индивидуальной обработки (лазерная резка, гибка), наши инженеры готовы предоставить техническую консультацию. Мы предоставляем бесплатные образцы для проведения входного контроля на вашем предприятии, чтобы вы могли лично убедиться в качестве металла перед оформлением основного заказа.
Запросите коммерческое предложение и технический паспорт на интересующую вас продукцию прямо сейчас, чтобы получить расчет с учетом актуальных логистических маршрутов и сроков поставки.