
-


-


-
-


-


Whatsapp
-


WeChat

-


Instagram
-


Telegram

-


YouTube


Прут из нержавеющей стали: сортамент и особенности резки
2026-10-14
- Ключевые параметры выбора и обработки нержавеющего прутка
- Классификация и сортамент нержавеющих прутков: от ГОСТ до ASTM
- Особенности резки нержавеющего прутка: технологии и влияние на структуру металла
- Выбор марки стали: корреляция с условиями эксплуатации
- Контроль качества и логистика: как избежать рисков при импорте
- Заключение и следующие шаги
Ключевые параметры выбора и обработки нержавеющего прутка
Главное за 30 секунд:
- Сортамент определяет применение: Горячекатаный пруток (ГОСТ 2590) подходит для валов и осей, а холоднокатаный/шлифованный (ГОСТ 18907) — для прецизионных деталей с жесткими допусками по шероховатости.
- Резка влияет на структуру металла: Абразивная резка вызывает отпускной перегрев зоны реза, снижая коррозионную стойкость; лазерная и гидроабразивная резка сохраняют целостность кристаллической решетки, но требуют разной постобработки.
- Верификация качества обязательна: Для ответственных узлов в нефтегазовой отрасли необходим контроль ультразвуком (УЗК) и проверка химического состава на соответствие ASTM/ГОСТ, что исключает риск межкристаллитной коррозии.
В промышленном машиностроении и энергетическом секторе выбор полуфабриката из нержавеющей стали часто становится компромиссом между стоимостью сырья и затратами на его последующую механическую обработку. Пруток из нержавеющей стали, сортамент и особенности резки которого мы детально разберем в этом руководстве, является фундаментальным элементом для производства крепежа, валов, шпинделей и деталей насосного оборудования. Ошибка на этапе закупки или выбора метода раскроя может привести к браку до 15–20% партии из-за нарушения геометрии или снижения коррозионной стойкости в зоне термического влияния.
Как производитель с вертикально интегрированным циклом, ООО Ляньюньган Юньюй Изделия из Нержавеющей Стали ежедневно сталкивается с задачами оптимизации производственных цепочек наших клиентов. Наш опыт, накопленный с 2013 года на площадке в 90 000 кв. м, показывает, что понимание металлургических нюансов проката позволяет сократить время на токарную обработку и шлифовку. В данной статье мы рассмотрим технические аспекты классификации прутков, сравним методы резки с точки зрения экономики и качества поверхности, а также дадим рекомендации по избеганию типичных дефектов при заказе металлопроката.
Классификация и сортамент нержавеющих прутков: от ГОСТ до ASTM
Сортамент нержавеющего прутка не ограничивается лишь диаметром. Ключевыми параметрами, определяющими область применения, являются способ производства (горячая или холодная деформация), состояние поставки (отожженное, закаленное, нагартованное) и класс точности изготовления. Неправильный выбор класса точности ведет либо к переплате за излишнее качество, либо к невозможности соблюдения допусков сборки.
Горячекатаный пруток: применение и допуски
Горячекатаный пруток производится путем прокатки заготовки при температурах выше температуры рекристаллизации металла. Согласно ГОСТ 2590-2006, такой прокат имеет относительно грубую поверхность (часто с окалиной, если не произведена травление или обдирка) и большие допуски по диаметру. Typically, допуски составляют от ±0.5 мм до ±1.0 мм в зависимости от группы точности.
Основное назначение горячекатаного прутка — изготовление крупногабаритных деталей, где важна прочность, а не идеальная геометрия поверхности на начальном этапе. Это оси железнодорожного транспорта, элементы конструкций для химической промышленности, фланцы большого диаметра. Марки стали, такие как 08Х18Н10 (AISI 304) или 03Х17Н13М2 (AISI 316L), в горячекатаном исполнении обеспечивают высокую вязкость и устойчивость к ударным нагрузкам.
Инженерная рекомендация: Если вы планируете дальнейшую глубокую механическую обработку (точение, фрезерование), горячекатаный пруток экономически выгоднее. Однако учитывайте припуск на снятие окалины и дефектного слоя, который может достигать 1–2 мм на сторону.
Холоднокатаный и калиброванный пруток: прецизионная точность
Для деталей, требующих высокой чистоты поверхности и строгих геометрических параметров, используется холоднокатаный или калиброванный пруток (ГОСТ 18907-73). Процесс холодного волочения или шлифования позволяет достичь допусков h9, h10, h11. Поверхность такого прутка обычно имеет класс шероховатости Ra 1.25–0.63 мкм, а в случае шлифовки — до Ra 0.32 мкм.
Калиброванный пруток из сталей марок AISI 304, AISI 316L или более экономичной AISI 201 (12Х17Н7) применяется в приборостроении, производстве гидравлических цилиндров, пищевом оборудовании и автомобильной промышленности. Отсутствие окалины и минимальные остаточные напряжения делают этот материал идеальным для автоматической токарной обработки на станках с ЧПУ.
| Параметр | Горячекатаный пруток | Холоднокатаный / Калиброванный пруток | Шлифованный пруток |
|---|---|---|---|
| Диаметры (мм) | 5.0 – 270.0 | 1.0 – 100.0 | 3.0 – 80.0 |
| Точность (ГОСТ) | Группа А, Б, В (±0.3…1.0 мм) | h9, h10, h11 | h8, h9 |
| Шероховатость (Ra) | До 20 мкм (с окалиной) | 1.25 – 2.5 мкм | 0.32 – 0.63 мкм |
| Стоимость | Базовая (низкая) | На 30–50% выше горячей прокатки | На 60–80% выше горячей прокатки |
| Основное применение | Валы общего назначения, строительные конструкции | Детали автоматов, крепеж, пищевая индустрия | Гидравлика, пневматика, прецизионные механизмы |
В нашей практике встречались случаи, когда заказчики пытались сэкономить, используя горячекатаный пруток для высокоточных валов насосов. Результатом стало увеличение времени обработки на станке на 40% из-за необходимости снимать неравномерный слой металла и вибраций инструмента. Выбор правильного сортамента с самого начала снижает себестоимость готового изделия.
Особенности резки нержавеющего прутка: технологии и влияние на структуру металла
Нержавеющая сталь обладает низкой теплопроводностью (примерно в 3 раза ниже, чем у углеродистой стали) и высоким коэффициентом линейного расширения. Эти физические свойства диктуют строгие требования к процессу резки. Неправильный выбор метода раскроя приводит к возникновению зон термического влияния (ЗТВ), где изменяется структура аустенита, выпадают карбиды хрома и снижается коррозионная стойкость.
Механическая резка: ленточнопильные станки и абразивные диски
Ленточнопильная резка является наиболее распространенным методом для прутков диаметром свыше 20 мм. Использование биметаллических полотен с твердосплавными напайками позволяет получить ровный рез с минимальным нагревом. Скорость резания должна быть строго регламентирована: для AISI 304 она составляет около 30–40 м/мин, для более вязких марок вроде AISI 316L — чуть ниже.
Абразивная резка (отрезные круги) дешевле и быстрее, но имеет критический недостаток. Высокое локальное трение generates temperatures exceeding 800°C, что приводит к «отпуску» материала в зоне реза. На срезе образуется синий или золотистый цвет побежалости, свидетельствующий о структурных изменениях. Такой торец обязательно требует удаления (зачистки) на глубину не менее 2–3 мм перед сваркой или эксплуатацией в агрессивных средах.
Частая ошибка: Игнорирование охлаждения при абразивной резке. Применение СОЖ (смазочно-охлаждающей жидкости) или хотя бы воды существенно продлевает срок службы инструмента и снижает температуру в зоне реза, предотвращая прижоги металла.
Лазерная резка: точность и скорость для сложных профилей
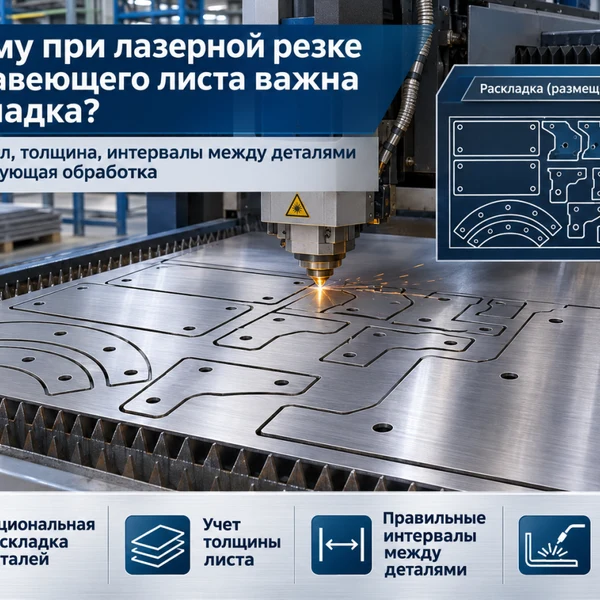
Для прутков небольшого диаметра или при необходимости фигурной резки торцов (например, подготовка под сварку под углом) применяется лазерная резка. В арсенале ООО Ляньюньган Юньюй Изделия из Нержавеющей Стали современное лазерное оборудование позволяет выполнять раскрой с точностью до ±0.1 мм. Преимущество лазера — отсутствие механического давления на заготовку, что исключает деформацию тонкостенных или длинных прутков.
Однако лазерный рез также создает узкую зону термического влияния. Для сталей austenitic класса (304, 316) это менее критично, чем для дуплексных сталей, но все же требует контроля. Кромка после лазерной резки часто имеет микрозаусенцы, которые необходимо удалять для обеспечения герметичности соединений.
Гидроабразивная резка: отсутствие термического воздействия
Если деталь работает в условиях экстремальной коррозии или высоких температур (например, в нефтехимии), гидроабразивная резка является безальтернативным вариантом. Струя воды с абразивом (гранат) режет металл без нагрева. Структура металла на срезе остается неизменной, отсутствуют зоны отпуска и внутренние напряжения.
Недостаток метода — высокая стоимость и относительно низкая скорость. Поэтому мы рекомендуем его только для особо ответственных деталей, где последующая термообработка невозможна или нежелательна.
Выбор марки стали: корреляция с условиями эксплуатации
Сортамент прутка неразрывно связан с химическим составом стали. Непонимание различий между схожими марками приводит к преждевременному выходу оборудования из строя. Рассмотрим три основные группы, наиболее востребованные на рынке СНГ и Азии.
- AISI 304 (08Х18Н10): Универсальная «рабочая лошадка». Отлично сопротивляется атмосферной коррозии, пищевым кислотам. Не рекомендуется для сред с содержанием хлоридов (морская вода). Идеальна для пищевого оборудования, архитектурных элементов, общих машиностроительных задач.
- AISI 316L (03Х17Н13М2): Наличие молибдена (Mo) повышает стойкость к питтинговой коррозии в хлоридсодержащих средах. Индекс «L» (Low Carbon) снижает риск межкристаллитной коррозии при сварке. Применяется в судостроении, фармацевтике, химической промышленности. Стоимость выше AISI 304 на 20–30%, но срок службы в агрессивных средах увеличивается в разы.
- AISI 201 (12Х17Н7): Экономичная альтернатива, где часть никеля заменена на марганец и азот. Меньшая коррозионная стойкость, но высокая прочность. Подходит для внутренних интерьеров, ненагруженных конструкций, мебели. Не использовать на улице в промышленных зонах или near морском побережье.
Важно помнить, что механические свойства прутка зависят от диаметра. При увеличении сечения скорость охлаждения сердцевины при прокатке падает, что может приводить к укрупнению зерна и снижению ударной вязкости. Для прутков диаметром более 100 мм всегда запрашивайте протокол испытаний на ударную вязкость (KCU/KCV).
Контроль качества и логистика: как избежать рисков при импорте
Закупка нержавеющего прутка у overseas поставщиков несет в себе риски, связанные с качеством поверхности, геометрией и документальным сопровождением. В нашей компании, ООО Ляньюньган Юньюй Изделия из Нержавеющей Стали, мы реализовали многоуровневую систему контроля, которая закрывает эти боли покупателей.
Во-первых, входной контроль сырья. Мы используем спектрометрический анализ для каждой плавки, чтобы гарантировать соответствие химического состава стандартам ASTM и ГОСТ. Это исключает ситуацию, когда под маркой 316 поставляется более дешевый аналог с пониженным содержанием молибдена.
Во-вторых, геометрический контроль. Наши 300 единиц оборудования включают автоматические линии измерения диаметра и кривизны. Пруток, имеющий серповидность (искривление) сверх норм, отбраковывается до отгрузки. Это критически важно для клиентов, использующих прутки в автоматических линиях подачи, где кривая заготовка может заклинить станок.
В-третьих, упаковка и логистика. Нержавеющая сталь должна быть изолирована от углеродистой стали и влаги во время транспортировки. Мы используем деревянные поддоны с пластиковой оберткой и влагопоглотителями. За 10 лет работы и более 10 000 успешных сделок в 30+ странах мы отладили логистику так, чтобы продукция приходила к клиенту в первозданном виде, без следов «цветной ржавчины» (питтинга), вызванного конденсатом в контейнере.
Чек-лист для приемки партии нержавеющего прутка
- Визуальный осмотр: Отсутствие глубоких рисок, вмятин и следов коррозии. Поверхность должна быть однородной, без цветов побежалости (если не предусмотрено ТУ).
- Проверка маркировки: Каждая связка прутков должна иметь бирку с указанием марки стали, номера плавки, размера и стандарта. Номер плавки должен совпадать с сертификатом качества (Mill Test Certificate).
- Геометрия: Выборочный замер диаметра штангенциркулем в трех сечениях (начало, середина, конец) минимум у 10% прутков из партии. Проверка на прямолинейность путем прокатки по плоской поверхности.
- Документация: Наличие сертификата соответствия ТР ТС (для РФ и ЕАЭС) или CE (для Европы), а также паспорта качества завода-изготовителя с результатами химического и механического анализа.
Заключение и следующие шаги
Правильный выбор прутка из нержавеющей стали — это баланс между техническими требованиями детали и экономической эффективностью производства. Понимание различий между горячекатаным и холоднокатаным прокатом, а также грамотный подбор метода резки позволяют минимизировать отходы и повысить надежность конечного изделия. Не забывайте, что экономия на качестве сырья или нарушении технологии резки часто оборачивается многократными потерями на этапе сборки и эксплуатации.
Компания ООО Ляньюньган Юньюй Изделия из Нержавеющей Стали готова стать вашим надежным партнером в поставках высококачественного нержавеющего проката. Благодаря собственной производственной базе в Ляньюньгане, мы предлагаем гибкие условия: от поставки стандартных длин до индивидуальной резки и обработки под ваши чертежи. Мы обеспечиваем полный цикл поддержки: от консультации инженера по выбору марки стали до организации доставки и таможенного оформления.
Не рискуйте качеством своего производства. Получите персонализированное коммерческое предложение и технические консультации уже сегодня.