
-


-


-
-


-


Whatsapp
-


WeChat

-


Instagram
-


Telegram

-


YouTube


Нержавеющий переход: виды фитингов и способы монтажа
2026-10-17
- Ключевые выводы для инженера и закупщика
- Классификация нержавеющих переходов: технический разбор
- Материаловедение: выбор марки нержавеющей стали
- Способы монтажа: от подготовки до пуска
- Типичные ошибки при проектировании и закупке
- Почему прямые поставки от производителя выгоднее?
- Заключение и следующие шаги
Ключевые выводы для инженера и закупщика
Главное за 30 секунд:
- Критичность геометрии: Неправильный выбор угла конусности нержавеющего перехода (эксцентрического или концентрического) приводит к кавитации и потере до 15% давления в системе. Выбор типа зависит исключительно от направления потока и наличия взвешенных частиц.
- Метод монтажа определяет герметичность: Для трубопроводов высокого давления (свыше 1,6 МПа) единственно верным решением является сварка в среде защитных газов (TIG/MIG). Резьбовые соединения допускаются только на низконапорных линиях instrumentation.
- Качество стали — гарантия срока службы: Использование переходов из стали AISI 304 вместо AISI 316L в хлоридосодержащих средах сокращает ресурс узла в 3-4 раза. Верификация химического состава через спектральный анализ перед монтажом обязательна.
В промышленных трубопроводных системах изменение диаметра магистрали — это не просто вопрос соединения труб разного сечения. Это критический узел, определяющий гидродинамическую стабильность всей линии. Нержавеющий переход, часто называемый в технической документации редуктором или коническим переходом, выполняет функцию плавного изменения потока среды. Ошибки на этапе выбора типа фитинга или монтажа ведут к турбулентности, эрозии стенок и, как следствие, незапланированным остановкам производства.
Как специалисты с многолетним опытом поставок комплектующих для нефтегазовой и химической отраслей, мы наблюдаем тенденцию: закупщики часто фокусируются на цене фитинга, игнорируя стоимость потенциального простоя. В этой статье мы разберем технические нюансы классификации переходов, сравним методы их интеграции в трубопровод и расскажем, как избежать типичных инженерных ошибок, опираясь на стандарты ГОСТ и международные практики.
Классификация нержавеющих переходов: технический разбор
Переходы из нержавеющей стали классифицируются по двум основным признакам: геометрии осевой линии и способу изготовления. Понимание этих различий необходимо для корректного расчета гидравлического сопротивления.
Концентрические vs Эксцентрические переходы
Выбор между концентрическим и эксцентрическим исполнением диктуется физикой процесса, а не удобством монтажа.
Концентрические переходы имеют общую центральную ось для обоих концов. Они симметричны и обеспечивают плавное сужение потока со всех сторон. Их основное применение — вертикальные трубопроводы или горизонтальные линии, где транспортируется чистая жидкость или газ без твердых примесей. Однако в горизонтальных трубопроводах с жидкой средой использование концентрического перехода создает «карман» в верхней части трубы, где может скапливаться воздух или газ, что приводит к кавитации и гидроударам.
Эксцентрические переходы смещены так, что одна из сторон (обычно нижняя или верхняя) остается прямой. Это ключевое решение для горизонтальных трубопроводов. Если плоская сторона расположена снизу, обеспечивается самодренирование системы, предотвращая накопление осадка. Если сверху — исключается образование газовых пробок. В нашей практике был зафиксирован случай на предприятии по производству удобрений, где замена концентрических переходов на эксцентрические с нижней полкой позволила устранить засоры фильтровальной системы и снизила частоту технического обслуживания на 40%.
Штампосварные vs Бесшовные (тянутые) переходы
Технология изготовления напрямую влияет на предел рабочего давления.
- Штампосварные (сварные) переходы: Изготавливаются из листового проката путем вальцовки и последующей продольной сварки. Они экономически эффективны и доступны в больших диаметрах (от DN 500 и выше). Однако наличие сварного шва требует тщательного контроля качества (УЗК или рентген), так как шов является зоной термического влияния и потенциальным слабым местом при циклических нагрузках.
- Бесшовные (тянутые) переходы: Производятся методом горячей или холодной протяжки цельной трубы. Отсутствие сварных швов обеспечивает однородность структуры металла и максимальную прочность. Такие фитинги незаменимы в системах с высоким давлением (свыше 10 МПа) и экстремальными температурами. Компания ООО Ляньюньган Юньюй Изделия из Нержавеющей Стали производит такие переходы из марок TP304 и TP316L, обеспечивая строгий контроль толщины стенки в зоне деформации, где истончение материала наиболее вероятно.
Рекомендация: Для систем с давлением до 1,6 МПа и диаметром до DN 400 допустимо использование штампосварных изделий. Для критических контуров ТЭЦ и нефтехимии выбирайте только бесшовные аналоги.
Материаловедение: выбор марки нержавеющей стали
Термин «нержавеющая сталь» слишком обобщен. Для переходов, работающих в агрессивных средах, выбор сплава является вопросом безопасности.
| Марка стали (AISI / ГОСТ) | Химические особенности | Рекомендуемая среда | Ограничения |
|---|---|---|---|
| TP304 (08Х18Н10) | Базовая аустенитная сталь. Хорошая коррозионная стойкость в атмосферных условиях. | Пищевая промышленность, вода, воздух, слабые кислоты. | Не устойчива к хлоридам (риск питтинговой коррозии). |
| TP304L (03Х18Н10) | Пониженное содержание углерода (<0.03%). Снижает риск межкристаллитной коррозии при сварке. | Сварные конструкции, работающие при температурах 300-450°C. | Меньшая механическая прочность по сравнению с TP304. |
| TP316L (03Х17Н14М2) | Добавление молибдена (2-3%). Значительно повышает стойкость к точечной коррозии. | Морская вода, химическая промышленность, среды с содержанием хлоридов. | Высокая стоимость. Не рекомендуется для серной кислоты высокой концентрации. |
| 201 (12Х17Н7) | Замена никеля марганцем и азотом. Экономичный вариант. | Сухие помещения, декоративные конструкции, ненагруженные системы вентиляции. | Низкая коррозионная стойкость во влажных средах. Не для пищевого контакта. |
При заказе партии переходов важно требовать сертификат качества с указанием результатов спектрального анализа. На производстве ООО Ляньюньган Юньюй Изделия из Нержавеющей Стали каждая плавка проходит входной контроль сырья, а готовая продукция тестируется на соответствие механическим свойствам. Это позволяет нам гарантировать, что заявленная марка TP316L действительно содержит необходимый процент молибдена, защищающего ваш трубопровод от разрушения в агрессивных средах.
Способы монтажа: от подготовки до пуска
Даже идеально изготовленный переход выйдет из строя, если монтаж выполнен с нарушением технологий. Рассмотрим два основных метода: сварной и резьбовой/фланцевый.
Метод 1: Сварка в среде защитных газов (TIG/MIG)
Это основной метод для промышленных трубопроводов из нержавеющей стали. Он обеспечивает монолитность соединения и минимальные потери давления.
- Подготовка кромок: Торцы труб и переходов должны быть зачищены до металлического блеска на ширину не менее 20 мм от края. Используйте специальную щетку из нержавеющей стали, чтобы избежать загрязнения углеродистой сталью. Важно: Наличие масла или грязи на поверхности приведет к пористости сварного шва.
- Центровка и прихватка: Совместите оси труб. Для тонкостенных труб (до 3 мм) используйте аргонодуговую сварку (TIG) с присадочной проволокой, аналогичной основному металлу (например, ER308L для стали 304). Выполните прихватки в 3-4 точках, проверяя соосность лазерным уровнем.
- Защита обратной стороны шва (Underbead Protection): Это критический момент, который часто игнорируют. Нержавеющая сталь при нагреве активно поглощает кислород и азот, что приводит к «сахаристости» шва с внутренней стороны и резкому падению коррозионной стойкости. Необходимо организовать продувку внутренней полости трубы аргоном или использовать специальные растворимые прокладки.
- Основной сварной шов: Выполняйте сварку кольцевым швом, контролируя межпроходную температуру (не выше 150°C для аустенитных сталей), чтобы избежать деформаций и выгорания легирующих элементов.
- Контроль качества: После остывания проведите визуальный осмотр и, при необходимости, капиллярный дефектоскопический контроль (цветная дефектоскопия) для выявления микротрещин.
Частая ошибка: Использование обычной стальной ваты для зачистки. Частицы железа внедряются в поверхность нержавейки и становятся очагами ржавчины уже через неделю эксплуатации. Всегда используйте инструмент, предназначенный только для нержавеющей стали.
Метод 2: Резьбовые и фланцевые соединения
Применяется для линий малого диаметра (до DN 50), систем instrumentation или там, где требуется возможность демонтажа для обслуживания.
- Резьбовые переходы: Требуют использования уплотнительных материалов, стойких к рабочей среде (PTFE-лента или нить). Важно не перетягивать соединение, так как это может привести к растрескиванию фитинга из литой нержавеющей стали. Резьбовые переходы обычно изготавливаются из ковкого чугуна с покрытием или из нержавеющей стали марки 316.
- Фланцевые переходы: Используются для соединения с оборудованием (насосами, задвижками). Ключевой аспект — правильный выбор прокладки и момент затяжки болтов. Затяжку следует выполнять крест-накрест динамометрическим ключом, соблюдая паспортные значения момента, чтобы избежать перекоса фланца и утечек.
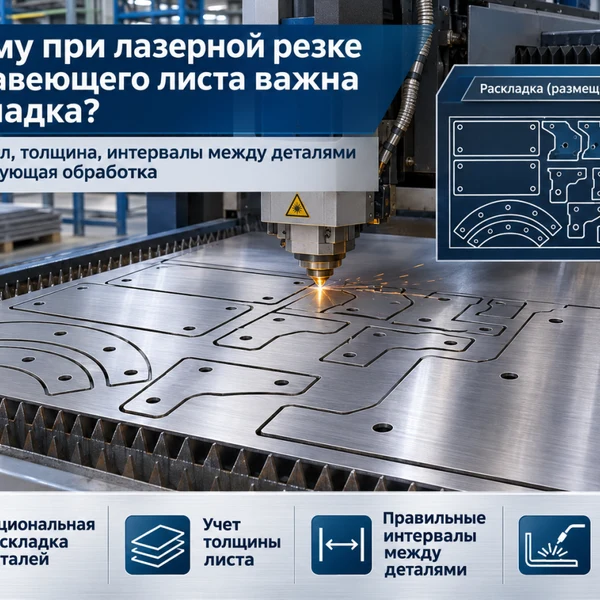
Для проектов, требующих нестандартных размеров или сложных конфигураций, компания Ляньюньган Юньюй предлагает услуги лазерной резки и индивидуальной обработки. Это позволяет изготовить переходные элементы с прецизионной точностью под конкретные условия монтажа на объекте заказчика, минимизируя время подгонки на площадке.
Типичные ошибки при проектировании и закупке
Анализ рекламаций за последние 5 лет выявил три основные причины преждевременного выхода переходов из строя.
1. Игнорирование температурного расширения. Нержавеющая сталь имеет более высокий коэффициент теплового расширения по сравнению с углеродистой сталью. Если переход установлен в жесткой системе без компенсаторов, термические напряжения могут разорвать сварной шов. Решение: использование гибких вставок или П-образных компенсаторов вблизи узлов изменения диаметра.
2. Гальваническая коррозия. Попытка соединить нержавеющий переход с углеродистой трубой без диэлектрической прокладки. В присутствии электролита (влаги) возникает гальваническая пара, где нержавеющая сталь выступает катодом, а углеродистая — анодом, что приводит к быстрому разрушению углеродистой трубы в зоне контакта. Всегда используйте изолирующие прокладки и втулки.
3. Эрозия на высоких скоростях потока. При резком сужении диаметра скорость потока возрастает. Если угол конуса перехода слишком велик (более 30 градусов), возникают завихрения, вызывающие эрозию стенки. Стандартный угол конуса должен составлять 15-20 градусов. Для высокоскоростных потоков предпочтительны переходы с большим радиусом закругления.
Почему прямые поставки от производителя выгоднее?
Рынок фитингов перенасыщен посредниками, что размывает ответственность за качество. Работая напрямую с производителем, таким как ООО Ляньюньган Юньюй Изделия из Нержавеющей Стали, вы получаете несколько стратегических преимуществ:
- Вертикальная интеграция: Мы контролируем весь цикл — от закупки сырья (слэбов и прутков) до финишной обработки и упаковки. Это исключает риск подмены марки стали на промежуточных этапах.
- Гибкость производства: Наши мощности в 90 000 кв. м и парк из 300 единиц оборудования позволяют производить как стандартные переходы по ГОСТ/DIN/ASME, так и нестандартные детали по чертежам заказчика. Минимальный объем заказа (MOQ) адаптируется под ваши нужды, будь то пробная партия или крупный тендер.
- Логистическая прозрачность: Опыт экспорта в более чем 30 стран, включая Россию и страны СНГ, позволяет нам оптимизировать логистические цепочки. Мы берем на себя вопросы сертификации (EAC, ТР ТС) и таможенного оформления, предоставляя клиенту готовый к монтажу продукт с полным пакетом документов.
Мы понимаем, что в B2B секторе надежность поставщика измеряется не словами, а отсутствием проблем у инженеров на месте. Поэтому каждая партия проходит многоуровневый контроль: геометрические параметры проверяются калибрами, химический состав — спектрометром, а сварные швы (при наличии) — методами неразрушающего контроля.
Заключение и следующие шаги
Выбор и монтаж нержавеющего перехода — это инженерная задача, требующая учета гидродинамики, химии среды и механики материалов. Правильно подобранный фитинг из стали TP316L, смонтированный с соблюдением технологии аргоновой сварки и защитой корневого слоя, обеспечит бесперебойную работу вашего трубопровода на десятилетия.
Не рискуйте целостностью вашей инфраструктуры, используя продукцию сомнительного происхождения. Доверьтесь партнеру с подтвержденным опытом и собственной производственной базой.
Готовы обсудить техническое задание?
Наши инженеры помогут подобрать оптимальный тип перехода, рассчитают необходимую толщину стенки и предложат коммерческое условие с учетом логистики до вашего объекта. Запросите каталог продукции и прайс-лист прямо сейчас, чтобы оценить конкурентные преимущества прямых поставок от завода-производителя.