
-


-


-
-


-


Whatsapp
-


WeChat

-


Instagram
-


Telegram

-


YouTube


Монтаж трубопровода CDU из нержавеющей стали: пошаговая инструкция
2026-10-27
- Подготовительный этап: аудит проекта и выбор материалов
- Технология подготовки и резки труб
- Процесс сварки: ключевые нюансы TIG-метода
- Сборка, крепление и компенсация температурных расширений
- Гидравлические испытания и пассивация
- Почему важен надежный поставщик полуфабрикатов
- Заключение и следующие шаги
Монтаж систем охлаждения чиллеров (CDU — Chiller Distribution Unit) из нержавеющей стали представляет собой критически важный этап в обеспечении надежности промышленных и коммерческих объектов. Ошибки на стадии сборки трубопровода могут привести к утечкам хладагента, коррозии сварных швов и, как следствие, к остановке производства или выходу из строя дорогостоящего климатического оборудования. В отличие от стандартных систем водоснабжения, контуры CDU работают под постоянным давлением и часто подвергаются термическим циклам, что требует особого подхода к выбору материалов и технологии сварки.
Главное за 30 секунд
- Выбор марки стали: Для агрессивных сред и высоких нагрузок используйте аустенитные стали TP316L (03Х17Н14М2), для стандартных условий достаточно TP304L (03Х18Н10). Избегайте использования сталей серии 201 в ответственных узлах.
- Контроль качества сварки: Обязательно применение аргонодуговой сварки (TIG) с продувкой корня шва инертным газом для предотвращения окисления («сахарной корки») внутри трубы.
- Компенсация температурных расширений: Жесткий монтаж без компенсаторов или П-образных отводов приведет к разрыву соединений при термоциклировании. Закладывайте подвижность системы на этапе проектирования.
Подготовительный этап: аудит проекта и выбор материалов
Успех монтажа трубопроводов из нержавеющей стали для систем CDU закладывается еще до начала резки первой трубы. Инженеры часто недооценивают важность предварительного анализа рабочей среды. Хладагенты, используемые в современных чиллерах, могут иметь различный химический состав, включая гликолевые смеси, которые при определенных температурах становятся агрессивными к металлу.
Первым шагом является верификация проектной документации на соответствие стандартам ТР ТС 010/2011 «О безопасности машин и оборудования» и ГОСТ 32569-2013. Особое внимание следует уделить толщине стенки трубы. Для систем с рабочим давлением до 16 бар оптимальным выбором являются бесшовные трубы с толщиной стенки не менее 1.5–2 мм. Использование сварных труб допустимо только при наличии сертификата на гидравлические испытания и условии, что сварной шов расположен в зоне минимальных механических напряжений.
В нашей практике мы столкнулись со случаем, когда подрядчик использовал трубы из стали марки 201 (12Х17Н7) для монтажа внешнего контура CDU в прибрежной зоне с высокой влажностью и содержанием солей. Через 14 месяцев эксплуатации произошла множественная точечная коррозия на сварных соединениях, что привело к падению давления в системе на 15% и аварийной остановке серверной комнаты. Устранение последствий обошлось заказчику в три раза дороже первоначальной экономии на материалах.
Для предотвращения подобных ситуаций мы рекомендуем использовать материалы от производителей с вертикально интегрированным циклом контроля качества, таких как ООО Ляньюньган Юньюй Изделия из Нержавеющей Стали. Наличие собственного производства площадью 90 000 кв. м и парка из 300 единиц оборудования позволяет гарантировать стабильность химического состава стали. Например, использование сертифицированных труб марок TP304L и TP316L обеспечивает необходимую стойкость к межкристаллитной коррозии, особенно в зонах термического влияния сварного шва.
Инженерный совет: Перед закупкой партии труб запросите протокол спектрального анализа (PMI) для каждой плавки. Это исключит риск поставки пересортицы, когда вместо заявленной AISI 316 поставляется более дешевая AISI 304.
Технология подготовки и резки труб
Качество сборки трубопровода напрямую зависит от геометрии торцов труб. Традиционная газовая резка или использование болгарки с отрезным диском по металлу категорически запрещены для нержавеющих сталей в системах высокого давления. Перегрев металла приводит к изменению его структуры, выгоранию легирующих элементов (хрома и никеля) и образованию окалин, которые в дальнейшем станут очагами коррозии.
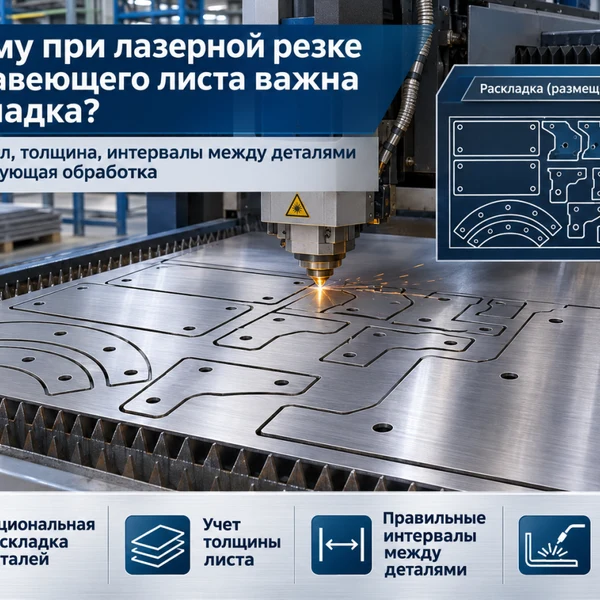
Оптимальным методом является механическая резка труборезами с роликовым механизмом или использование станков лазерной резки. Компания ООО Ляньюньган Юньюй Изделия из Нержавеющей Стали предоставляет услуги лазерной резки, что позволяет получать идеально ровный торец без заусенцев и изменения микроструктуры металла. Это критически важно для последующей стыковки при сварке.
После резки необходимо выполнить зачистку торцов. Внутри трубы не должно оставаться стружки или опилок. Часто встречающаяся ошибка — neglecting внутренней очистки. Стружка, оставшаяся внутри, может попасть в фильтр чиллера или забить теплообменник, что приведет к перегреву компрессора. Промывка системы азотом или сжатым воздухом должна проводиться сразу после резки каждой секции.
Для фаски под сварку рекомендуется использовать угол 30–35 градусов. Слишком острый угол затрудняет формирование корневого шва, а слишком тупой требует большего расхода присадочного материала и увеличивает зону термического влияния. Если вы работаете с тонкостенными трубами (до 2 мм), фаска может не требоваться, но зазор между трубами должен быть строго выверен.
Процесс сварки: ключевые нюансы TIG-метода
Основным методом соединения труб из нержавеющей стали для систем CDU является аргонодуговая сварка неплавящимся электродом (TIG/WIG). Этот метод обеспечивает высокую чистоту шва и минимальное тепловложение. Однако даже опытные сварщики допускают ошибки, влияющие на долговечность системы.
- Защита обратной стороны шва (Back Purging). Это самый игнорируемый, но важнейший этап. При сварке нержавейки кислород из воздуха вступает в реакцию с раскаленным металлом на внутренней поверхности трубы. Образуется оксидный слой, известный как «сахарная корка» или «цвет побежалости». Этот слой не только снижает коррозионную стойкость, но и создает шероховатость, увеличивающую гидравлическое сопротивление и способствующую накоплению бактерий в системах с гликолем. Важно: Подавайте аргон внутрь трубы с расходом 5–10 л/мин за 10–15 секунд до начала сварки и продолжайте подачу до остывания шва.
- Выбор присадочных материалов. Используйте проволоку, соответствующую основному металлу. Для TP304L применяйте сварочную проволоку ER308L, для TP316L — ER316L. Использование универсальной проволоки без учета молибдена в стали 316L сведет на нет её преимущества в стойкости к хлоридам. Продукция ООО Ляньюньган Юньюй, включая сварочную проволоку MIG/MAG и электроды E308L-16, проходит строгий контроль на соответствие международным стандартам, что гарантирует отсутствие дефектов в наплавленном металле.
- Тепловложение и скорость сварки. Нержавеющая сталь имеет низкую теплопроводность по сравнению с углеродистой сталью. Это означает, что тепло концентрируется в зоне сварки. Сварку следует вести на минимально возможном токе, быстро и без колебаний электрода. Перегрев приводит к короблению тонкостенных труб и выпадению карбидов хрома, что снижает коррозионную стойкость.
Каждый сварщик должен иметь квалификационное удостоверение НАКС (или международный аналог ASME IX) для работы с трубопроводами технологических систем. Визуальный контроль шва должен выявлять отсутствие пор, трещин и непроваров. Цвет шва должен быть серебристым или светло-золотистым. Синий, фиолетовый или черный цвет свидетельствует о нарушении газовой защиты и браке шва, который подлежит удалению и переварке.
Сборка, крепление и компенсация температурных расширений
Монтаж трубопровода CDU не заканчивается на сварке. Правильная фиксация труб и учет температурных деформаций — залог отсутствия утечек в будущем. Нержавеющая сталь имеет коэффициент линейного теплового расширения примерно в 1.5 раза выше, чем у углеродистой стали. При изменении температуры хладагента на 20°C труба длиной 10 метров удлинится более чем на 3 мм. Если это расширение не компенсировать, возникнут огромные напряжения на опорах и сварных швах.
Для компенсации расширений используйте:
- П-образные компенсаторы: Формируются из самой трубы путем гибки. Эффективны на прямых участках большой длины.
- Линзовые компенсаторы: Применяются в стесненных условиях, но требуют тщательного расчета на прочность.
- Гибкие вставки: Специальные металлические рукава из нержавеющей стали, устанавливаемые перед входом и выходом чиллера для виброразвязки.
Крепление труб к стенам или конструкциям должно осуществляться через хомуты с резиновыми или полимерными прокладками. Прямой контакт нержавеющей стали с углеродистой сталью конструкций недопустим из-за риска возникновения электрохимической коррозии. Также важно изолировать трубы от вибраций компрессорного оборудования. Вибрация передается по жесткому трубопроводу и может вызвать усталостное разрушение сварных швов.
Частая ошибка: Жесткая затяжка хомутов без учета осевого скольжения трубы. Труба должна иметь возможность свободно двигаться вдоль своей оси в пределах расчетного расширения. Используйте скользящие опоры на прямых участках и неподвижные опоры только в точках установки компенсаторов.
Гидравлические испытания и пассивация
После завершения монтажных работ система подлежит обязательным гидравлическим испытаниям. Давление испытания обычно составляет 1.5 от рабочего давления, но не менее значений, указанных в проекте. Для систем CDU типичное испытательное давление составляет 10–16 бар. Испытание проводится водой (желательно деминерализованной, чтобы избежать пятен хлоридов на нержавейке) в течение минимум 10 минут при сохранении давления.
Особое внимание уделяется визуальному осмотру всех сварных швов и резьбовых соединений. Даже микроскопическая течь недопустима. После слива воды система должна быть тщательно просушена сжатым воздухом или азотом. Остаточная влага в системе с хладагентом может привести к образованию кислот и разрушению компрессора.
Финальным этапом является пассивация. Несмотря на то, что нержавеющая сталь обладает естественной оксидной пленкой, механическая обработка и сварка нарушают её целостность. Пассивация involves обработку поверхности специальными растворами (например, на основе азотной или лимонной кислоты) для удаления свободного железа и восстановления защитного слоя оксида хрома. Это значительно продлевает срок службы трубопровода, особенно в агрессивных средах.
| Параметр | TP304 / 08Х18Н10 | TP316 / 03Х17Н13М2 | Рекомендация для CDU |
|---|---|---|---|
| Стойкость к коррозии | Хорошая в атмосферных условиях и пресной воде | Отличная, особенно в хлоридсодержащих средах | TP316L для внешних контуров и прибрежных зон; TP304L для внутренних сухих помещений |
| Предел текучести (МПа) | ≥ 205 | ≥ 205 | Обе марки подходят для давлений до 16-25 бар при правильном выборе толщины стенки |
| Свариваемость | Высокая, риск межкристаллитной коррозии снижен в версии «L» | Высокая, молибден улучшает свойства шва | Использовать только версии «L» (Low Carbon) для исключения карбидной ликвации |
| Стоимость | Базовый уровень | На 20-30% выше из-за содержания молибдена | Экономия на TP304 допустима только при отсутствии рисков загрязнения хлоридами |
Почему важен надежный поставщик полуфабрикатов
Качество конечного монтажа неразрывно связано с качеством исходных материалов. Рынок насыщен продукцией сомнительного происхождения, где заявленная марка стали может не соответствовать действительности. Работа с проверенным производителем, таким как ООО Ляньюньган Юньюй Изделия из Нержавеющей Стали, снижает эти риски. Компания, основанная в 2013 году и имеющая опыт более 10 000 успешных сделок в 30+ странах, предлагает не просто металл, а комплексное решение.
Вертикальная интеграция производства позволяет контролировать каждый этап: от плавки и прокатки до лазерной резки и упаковки. Это означает, что вы получаете трубы с идеальной геометрией, что упрощает стыковку при сварке и снижает время монтажа на 15-20%. Кроме того, наличие широкой дистрибуционной сети и складов в ключевых регионах позволяет оптимизировать логистику и сроки поставки, что критично для строительных проектов с жесткими дедлайнами.
Предоставление бесплатных образцов и возможность независимой инспекции качества перед отгрузкой демонстрируют уверенность производителя в своей продукции. Для инженеров и закупщиков это означает снижение административной нагрузки и уверенности в том, что трубопровод прослужит заявленный срок без аварийных ремонтов.
Заключение и следующие шаги
Монтаж трубопровода CDU из нержавеющей стали — это технически сложный процесс, требующий соблюдения строгих стандартов на каждом этапе: от выбора марки стали до финальной пассивации. Игнорирование нюансов, таких как защита обратной стороны шва аргоном или компенсация температурных расширений, неизбежно ведет к авариям и финансовым потерям.
Используйте материалы проверенных производителей, соблюдайте технологию сварки TIG и не экономьте на контроле качества. Инвестиции в качественный монтаж окупаются бесперебойной работой климатического оборудования и отсутствием затрат на ремонт.
Если вы планируете закупку труб, фитингов или сварочных материалов для вашего следующего проекта, получите консультацию технических специалистов и запросите коммерческое предложение. Мы поможем подобрать оптимальную конфигурацию материалов под ваши технические требования и бюджет.
Запросите коммерческое предложение и технический паспорт продукции прямо сейчас, чтобы обеспечить надежность вашей инженерной системы.