
-


-


-
-


-


Whatsapp
-


WeChat

-


Instagram
-


Telegram

-


YouTube


Монтаж коллектора из нержавеющей стали: пошаговая инструкция
2026-10-21
Ключевые этапы и требования к качеству сборки
Главное за 30 секунд:
- Подготовка поверхности: Удаление оксидной пленки и жировых загрязнений перед сваркой критично для сохранения коррозионной стойкости нержавеющей стали (марки 304/316).
- Защита зоны шва: Использование аргоновой защиты (TIG) с обратной продувкой предотвращает «отцветание» металла и образование карбидов хрома.
- Контроль геометрии: Отклонение от соосности коллекторных патрубков не должно превышать 1-2 мм на метр длины для обеспечения герметичности фланцевых соединений.
Монтаж распределительного коллектора (гребенки) из нержавеющей стали — это не просто механическое соединение труб, а сложный технологический процесс, требующий строгого соблюдения стандартов ГОСТ и международных норм ISO. Ошибки на этапе сборки приводят к локальной коррозии, снижению пропускной способности и, в худшем случае, к разгерметизации системы под давлением. В нашей инженерной практике мы неоднократно сталкивались с последствиями небрежного монтажа: например, на объекте в нефтегазовом секторе Казахстана неправильная подготовка кромок привела к образованию микротрещин в зоне термического влияния уже через 4 месяца эксплуатации.
Для инженеров и закупщиков важно понимать, что долговечность узла зависит не только от качества исходного металлопроката, но и от квалификации монтажников и соблюдения технологической карты. Ниже представлена детальная инструкция, основанная на реальном опыте производства и внедрения систем из нержавейки.
1. Входной контроль материалов и подготовка рабочей зоны
Перед началом монтажных работ необходимо провести тщательную инспекцию поступающих компонентов. Коллектор обычно состоит из основной трубы большого диаметра (магистрали) и присоединительных патрубков. Если вы используете продукцию от проверенных поставщиков, таких как ООО Ляньюньган Юньюй Изделия из Нержавеющей Стали, вы получаете материалы с уже подтвержденными сертификатами качества на химический состав (справка о плавке). Однако даже сертифицированный металл требует проверки на наличие транспортных повреждений.
Особое внимание уделите марке стали. Для агрессивных сред или пищевых производств рекомендуется использовать AISI 316L (03Х17Н14М2), тогда как для общих промышленных нужд достаточно AISI 304 (08Х18Н10). Поверхность труб должна быть очищена от консервационных масел, грязи и маркировочных меток. Используйте для этого специальные обезжиривающие растворы на основе ацетона или изопропилового спирта. Запрещено применять стальные щетки, ранее контактировавшие с углеродистой сталью, так как это приведет к внедрению частиц железа в поверхность нержавейки и последующей точечной коррозии.
Инженерный совет: Организуйте «чистую зону» для сборки. Наличие поблизости сварочных работ по черному металлу недопустимо из-за летучей металлической пыли.
2. Механическая обработка и разделка кромок
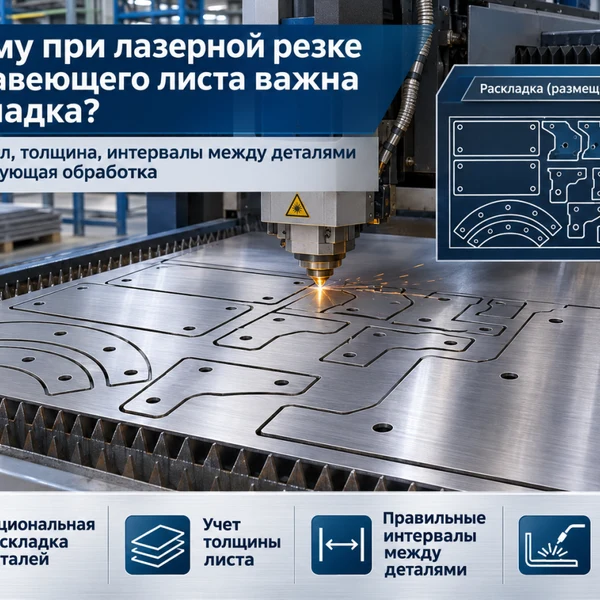
Качество сварного шва на 80% определяется качеством подготовки кромок. Для труб толщиной стенки более 3 мм обязательна механическая разделка кромок под углом 30-35 градусов. Это обеспечивает полный провар корня шва. Резка должна осуществляться исключительно механическим способом (труборезы, станки холодной резки) или лазером. Газовая и плазменная резка без последующей механической зачистки запрещены, так как они изменяют структуру металла в зоне реза и создают тугоплавкие оксиды.
После разделки кромки необходимо зачистить абразивным инструментом (лепестковыми кругами из циркония или керамики) на ширину не менее 20 мм от края. Поверхность должна иметь металлический блеск, без рисок и задиров. Глубокие риски могут служить концентраторами напряжения.
3. Сборка узла и фиксация (прихватки)
Сборка коллектора начинается с центровки патрубков относительно магистрали. Используйте специальные сборочные приспособления или струбцины с медными или алюминиевыми накладками, чтобы не повредить поверхность нержавеющей стали. Зазор между свариваемыми деталями должен составлять 1-3 мм в зависимости от толщины стенки. Слишком маленький зазор не позволит электроду проникнуть в корень, слишком большой — приведет к прожогу.
Фиксация элементов осуществляется методом прихваток. Прихватки должны выполняться тем же сварочным материалом, что и основной шов, и теми же сварщиками. Длина прихватки — 10-15 мм. Количество прихваток зависит от диаметра трубы: для труб до 100 мм достаточно 2-3 точек, для больших диаметров — каждые 200-300 мм по окружности. После установки прихваток обязательно проверьте соосность и углы наклона патрубков согласно чертежу. Исправление геометрии после полноценной сварки крайне затруднительно и часто ведет к браку.
В производстве ООО Ляньюньган Юньюй мы используем лазерную резку и гибку для создания прецизионных заготовок коллекторов, что минимизирует необходимость ручной подгонки на монтажной площадке. Это сокращает время сборки на 40% и повышает точность сопряжения деталей.
4. Сварочные работы (TIG/MIG)
Основной метод сварки тонкостенных нержавеющих коллекторов — аргонодуговая сварка неплавящимся электродом (TIG/WIG). Для толстостенных конструкций (стенка > 4 мм) допускается использование полуавтоматической сварки в среде защитных газов (MIG/MAG) или комбинированный метод: корень шва варится TIG, заполняющие слои — MIG.
- Выбор присадочного материала: Для AISI 304 используйте проволоку/электроды ER308L (например, E308L-16). Для AISI 316L — ER316L. Использование присадки с пониженным содержанием углерода (индекс L) критически важно для предотвращения межкристаллитной коррозии.
- Защита газа: Применяйте аргон высокой чистоты (99,998%). Расход газа должен составлять 8-12 л/мин. Обязательно используйте газовую линзу в горелке для ламинарного потока газа.
- Тепловложение: Нержавеющая сталь имеет низкую теплопроводность. Сварку следует вести на минимально возможном токе, быстро и без колебаний электрода. Перегрев зоны шва (появление цветов побежалости синего или черного цвета) резко снижает коррозионную стойкость.
- Обратная продувка: Если есть доступ к внутренней полости трубы, необходимо организовать продувку внутренним пространством аргоном. Это предотвратит окисление внутренней поверхности шва, что особенно важно для гигиенических и химических применений.
Важно: Межпроходная температура не должна превышать 60°C. Перед наложением следующего слоя дайте предыдущему остыть. Можно использовать принудительное охлаждение воздухом, но не водой.
5. Постсварочная обработка и пассивация
После завершения сварки швы имеют измененную структуру и цвет. Для восстановления коррозионной стойкости необходима механическая зачистка и химическая пассивация. Шлифовку выполняйте абразивными материалами, не содержащими железа, в направлении вдоль шва. Не допускайте перегрева поверхности при шлифовке.
Затем проводится травление и пассивация. Специальные пасты или гели наносятся на зону шва и околошовную зону на время, указанное производителем химикатов (обычно 15-30 минут). Этот процесс удаляет свободное железо и восстанавливает защитный оксидный слой хрома. После выдержки паста смывается большим количеством воды, желательно деминерализованной, чтобы избежать пятен от жесткой воды.
Типичные ошибки монтажа и методы их устранения
Даже при наличии качественных материалов, таких как трубы и листы от производителя ООО Ляньюньган Юньюй, нарушения технологии монтажа могут свести на нет все преимущества нержавеющей стали. Рассмотрим наиболее критичные дефекты.
| Дефект / Ошибка | Причина возникновения | Последствия | Метод устранения / Профилактика |
|---|---|---|---|
| «Отцветание» шва (синий/черный цвет) | Недостаточная газовая защита, слишком высокий ток сварки, отсутствие обратной продувки. | Выгорание хрома, снижение коррозионной стойкости в 5-10 раз, риск питтинговой коррозии. | Механическая зачистка до чистого металла + обязательная пассивация. Профилактика: контроль расхода аргона и межпроходной температуры. |
| Непровар корня шва | Малый зазор при сборке, высокая скорость сварки, неверный угол заточки электрода. | Снижение прочности соединения, утечки среды под давлением, накопление бактерий (в пищепроме). | Переварка участка с полной выборкой дефектного металла. Контроль зазора шаблонами перед сваркой. |
| Вкрапления углеродистой стали | Использование общего инструмента (щетки, диски) для черных и нержавеющих металлов. | Локальная электрохимическая коррозия, появление ржавчины уже через несколько недель. | Маркировка инструмента «Только для нержавейки». Химическое травление для удаления включений. |
| Деформация конструкции | Неправильная последовательность наложения швов, жесткая фиксация без компенсации усадки. | Несоосность фланцев, невозможность монтажа на место, остаточные напряжения. | Сварка «вразброс», использование симметричных швов. Применение сварочно-монтажных приспособлений. |
Критерии приемки и контроль качества (QC)
Завершающим этапом монтажа является приемка работ. Для ответственных объектов, работающих под давлением или с агрессивными средами, визуального осмотра недостаточно. Система контроля качества в ООО Ляньюньган Юньюй Изделия из Нержавеющей Стали включает многоуровневую проверку, которую мы рекомендуем применять и при приемке монтажных работ на площадке заказчика.
Визуальный и измерительный контроль (ВИК)
Проводится осмотр всех сварных швов при хорошем освещении. Поверхность должна быть ровной, без пор, трещин, наплывов и кратеров. Цвет шва должен быть золотистым или соломенным (для идеальной защиты). Синие и серые тона требуют дополнительной обработки. Проверяется геометрия коллектора: отклонение от плоскости и соосность патрубка контролируются лазерными уровнями и шаблонами.
Капиллярный контроль (ПВК)
Для выявления поверхностных трещин используется метод цветной дефектоскопии. На очищенную поверхность наносится пенетрант, затем проявитель. Наличие красных индикаторных следов свидетельствует о дефектах. Этот метод обязателен для всех стыковых швов коллекторов.
Гидравлические испытания
Готовый коллектор подвергается гидравлическому испытанию давлением, превышающим рабочее в 1.5 раза (согласно ГОСТ 32569-2015 или проектной документации). Выдержка под давлением составляет не менее 10 минут. Отсутствие падения давления и видимых течей является основанием для подписания акта готовности.
Почему выбор поставщика материалов влияет на сложность монтажа?
Качество исходного сырья напрямую влияет на свариваемость и конечный результат. Дешевый металлопрокат с нестабильным химическим составом (например, отклонения по никелю или хрому) может вести себя непредсказуемо при сварке: давать поры, трещины или сильную деформацию. Вертикально интегрированные производители, такие как ООО Ляньюньган Юньюй, обеспечивают стабильность параметров продукции благодаря контролю на всех этапах: от входного контроля сырья до финальной проверки геометрии.
Наличие собственного парка оборудования (300 единиц) и штата квалифицированных инженеров позволяет компании адаптировать продукцию под специфические требования. Например, услуга лазерной резки позволяет получить детали коллектора с идеальной геометрией кромок, что упрощает сборку и снижает трудозатраты монтажников на подгонку. Кроме того, широкий ассортимент сварочных материалов (электроды E308L-16, проволока MIG/MAG) в одной цепочке поставок гарантирует совместимость основного металла и присадки.
География поставок компании охватывает более 30 стран, включая Россию и страны СНГ, что говорит о налаженной логистике и понимании региональных стандартов (ГОСТ, ТР ТС). Заказывая материалы у надежного партнера, вы снижаете риски простоев на монтаже из-за брака или несоответствия спецификациям.
Заключение и рекомендации по дальнейшим действиям
Монтаж коллектора из нержавеющей стали — это инвестиция в долговечность и безопасность вашего промышленного объекта. Соблюдение пошаговой инструкции, от подготовки кромок до пассивации швов, гарантирует отсутствие коррозии и протечек в течение всего срока службы. Помните, что экономия на качестве материалов или квалификации сварщиков invariably leads to higher maintenance costs in the future.
Если вы планируете закупку нержавеющих труб, листов или сварочных материалов для вашего следующего проекта, обратите внимание на решения от ООО Ляньюньган Юньюй Изделия из Нержавеющей Стали. Мы предлагаем не просто металл, а комплексное решение: от консультации по выбору марки стали (304, 316L, 201) до организации логистики и предоставления бесплатных образцов для тестирования.
Готовы оптимизировать ваши затраты на материалы без потери качества?