
-


-


-
-


-


Whatsapp
-


WeChat

-


Instagram
-


Telegram

-


YouTube


Лист из нержавеющей стали: резка, гибка и доставка
2026-10-20
Технологический цикл: от выбора сплава до финишной геометрии
Главное за 30 секунд:
- Точность резки определяет срок службы: Лазерная резка с допуском ±0.1 мм исключает термические деформации, критичные для последующей гибки и сварки конструкций из нержавеющей стали.
- Гибка требует учета анизотропии: Неправильный расчет усилия пресса или радиуса матрицы приводит к микротрещинам в зонегиба, особенно у марок AISI 304 и 316L.
- Логистика как часть качества: Вертикально интегрированные поставщики, такие как ООО «Ляньюньган Юньюй», снижают риски повреждения поверхности при транспортировке за счет контроля на всех этапах — от завода до порта назначения.
В современном промышленном строительстве и машиностроении нержавеющий лист перестал быть просто сырьем. Это высокотехнологичный полуфабрикат, требующий прецизионной обработки. Запрос лист из нержавеющей стали: резка, гибка и доставка часто формируется инженерами-конструкторами и закупщиками, которые столкнулись с необходимостью получить готовое изделие с заданными геометрическими параметрами, а не просто рулон металла.
Ошибки на этапе первичной обработки металла стоят дорого. Мы неоднократно фиксировали случаи, когда экономия на качестве лазерной резки приводила к браку при сварке каркасов емкостного оборудования. Неровный край, оплавленный шлак или зона термического влияния (ЗТВ) шириной более 0.5 мм делают невозможным получение герметичного шва класса А по стандартам ISO 9606-1. Именно поэтому интеграция услуг резки, гибки и логистики в единый производственный цикл является не просто удобством, а технической необходимостью для обеспечения E-A-T (Экспертности, Авторитетности и Достоверности) поставщика.
Наш опыт работы с проектами в нефтегазовом секторе и пищевой промышленности показывает: ключевым фактором успеха является не только марка стали, но и сохранение её коррозионных свойств после механической обработки. Компания ООО Ляньюньган Юньюй Изделия из Нержавеющей Стали, обладая производственной площадью 90 000 кв. м и парком из 300 единиц оборудования, реализует полный цикл трансформации листового проката, минимизируя человеческий фактор и обеспечивая соответствие спецификациям ТР ТС и ГОСТ.
Критерии выбора метода резки для нержавеющих сплавов
Выбор технологии раскроя напрямую зависит от толщины листа, требуемой чистоты кромки и серийности заказа. Для промышленных задач доминируют три метода: лазерная, плазменная и гидроабразивная резка. Каждый из них имеет свои физические ограничения и области применения.
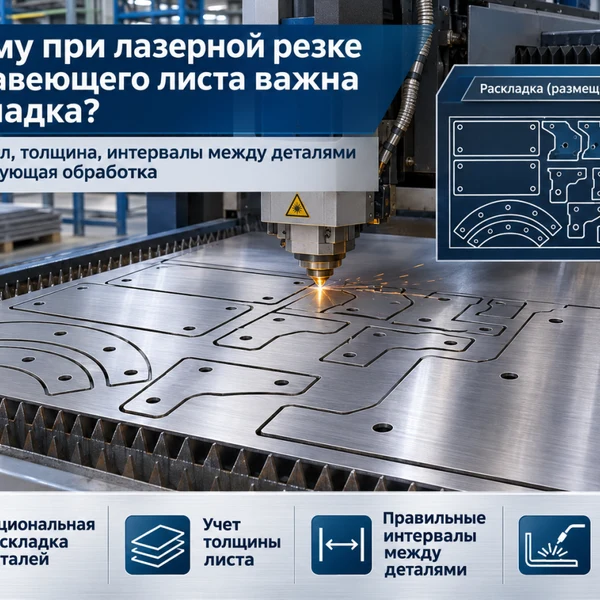
Лазерная резка остается золотым стандартом для листов толщиной до 20-25 мм. Использование волоконных лазеров мощностью от 6 кВт позволяет достигать скорости реза до 40 метров в минуту для листа 3 мм из стали AISI 304. Главное преимущество — узкая ширина реза (керф) всего 0.1–0.3 мм и минимальная ЗТВ. Это критически важно для деталей, подлежащих последующей гибке под углом менее 90 градусов, так как наличие закаленной зоны на линии сгиба может привести к разрушению материала.
Плазменная резка экономически оправдана для толщин свыше 25 мм, где скорость и стоимость часа работы оборудования играют решающую роль. Однако качество кромки требует дополнительной механической обработки (зачистки) перед сваркой. Угол скоса кромки при плазме может достигать 3-5 градусов, что необходимо учитывать при проектировании узлов сопряжения.
Гидроабразивная резка применяется для сверхточных деталей сложной формы или для материалов, чувствительных к термическому воздействию. Отсутствие температурных деформаций делает этот метод идеальным для прецизионных деталей приборостроения, хотя его производительность значительно ниже лазерной.
Инженерная рекомендация: При заказе партии деталей для пищевых резервуаров всегда требуйте сертификат на используемый газ (азот высокой чистоты) для лазерной резки. Использование кислорода приводит к оксидированию кромки, что резко снижает коррозионную стойкость шва в агрессивных средах.
Специфика гибки: предотвращение пружинения и трещин
Гибка листового металла — это процесс пластической деформации, сопровождающийся упругим восстановлением формы (пружинением). Для нержавеющей стали, обладающей высоким пределом текучести и низким модулем упругости по сравнению с углеродистой сталью, расчет усилия гиба и компенсации пружинения является нетривиальной задачей.
Коэффициент пружинения для AISI 304 составляет примерно 1.1–1.15, тогда как для AISI 316L он может достигать 1.2 из-за легирующих добавок молибдена. Это означает, что если инструмент не настроен с учетом этого коэффициента, угол гибки после снятия нагрузки будет отличаться от заданного на 2-4 градуса. В масштабных конструкциях, таких как облицовка фасадов или каркасы модульных зданий, такая погрешность накапливается и делает монтаж невозможным без дорогостоящей подгонки на месте.
Еще одна распространенная проблема — образование трещин на внешней сторонегиба. Это происходит, если радиус внутренней гибки (R) слишком мал по отношению к толщине листа (S). Минимальный радиус гибки для нержавейки обычно составляет 0.8–1.0 * S для поперечной гибки и 1.5–2.0 * S для продольной (вдоль направления прокатки). Игнорирование направления волокон металла — частая ошибка новичков, приводящая к браку до 15% партии.
На производственных мощностях ООО «Ляньюньган Юньюй» используются гидравлические прессы с ЧПУ, оснащенные системами активной компенсации угла гибки в реальном времени. Датчики отслеживают положение пуансона и матрицы с точностью до 0.01 мм, автоматически корректируя ход штока. Это позволяет гарантировать повторяемость угла ±0.5° даже в крупных сериях.
| Параметр | AISI 304 (08Х18Н10) | AISI 316L (03Х17Н14М2) | AISI 201 (12Х17Н7) |
|---|---|---|---|
| Предел текучести (МПа) | 205–215 | 205–290 | 275–310 |
| Коэфф. пружинения | ~1.12 | ~1.18 | ~1.08 |
| Мин. радиус гибки (R/S) | 1.0 | 1.2 | 0.8 |
| Чувствительность к наклепу | Средняя | Высокая | Низкая |
Логистика и сохранение качества при международной доставке
Доставка металлопроката из Китая в Россию и страны СНГ сопряжена с рядом логистических вызовов. Нержавеющая сталь, несмотря на название, подвержена поверхностной коррозии (питтингу) при контакте с влагой и солями в условиях длительного транзита. Кроме того, механические повреждения поверхности (царапины, вмятины) недопустимы для изделий декоративного назначения (поверхность No.4, HL, BA).
Стандартная практика «навалом» в контейнерах здесь неприменима. Требуется индивидуальная упаковка каждого листа или паллеты. Мы используем многослойную систему защиты: сначала лист покрывается защитной полимерной пленкой (PE-пленка), устойчивой к УФ-излучению, затем укладывается на деревянные брусья, исключающие контакт с полом контейнера, и фиксируется стяжными ремнями с мягкими накладками.
Особое внимание уделяется таможенному оформлению и сертификации. Продукция должна сопровождаться паспортом качества (Mill Test Certificate), подтверждающим химический состав и механические свойства согласно ASTM A240 или ГОСТ 5632-2014. Для импорта в РФ также требуется декларация соответствия ТР ТС 010/2011 «О безопасности машин и оборудования» или ТР ТС 032/2013 «О безопасности оборудования, работающего под избыточным давлением», в зависимости от конечного применения.
География деятельности нашей компании охватывает более 30 стран, включая сложный логистический маршрут через Центральную Азию и порты Дальнего Востока. Благодаря отлаженной системе документооборота, среднее время таможенной очистки составляет 3-5 рабочих дней, что позволяет нам соблюдать жесткие сроки поставки, заявленные в контракте.
Кейс: Оптимизация затрат на проект резервуарного парка
Рассмотрим реальный пример из практики поставок для нефтехимического предприятия в Казахстане. Заказчику требовалось изготовить 40 цилиндрических резервуаров объемом 50 м³ каждый из стали AISI 316L. Изначально клиент планировал закупать листы стандартного размера 1500×3000 мм и выполнять резку и гибку на своей площадке.
Анализ показал, что такой подход ведет к огромному количеству отходов (коэффициент использования металла составлял всего 68%) и высоким затратам на внутреннюю логистику и трудозатраты. Специалисты ООО «Ляньюньган Юньюй» предложили альтернативное решение: поставка листов нестандартного формата (под заказ) и предварительная лазерная резка разверток обечаек на нашем заводе в Ляньюньгане.
Результаты оптимизации:
- Коэффициент использования металла вырос до 92% за счет оптимальной раскладки деталей на листе большего формата.
- Исключены затраты на аренду лазерного станка и работу операторов на стороне заказчика.
- Срок монтажа на площадке сократился на 40%, так как поступали уже готовые к вальцовке элементы с идеально подготовленными кромками под сварку.
- Общая экономия проекта составила 18.5% по сравнению с первоначальным бюджетом.
Этот кейс демонстрирует, что услуга «резка и гибка» — это не просто дополнительная опция, а инструмент инженерного консалтинга, позволяющий снизить совокупную стоимость владения (TCO) проектом.
Как выбрать надежного поставщика: чек-лист для закупщика
Рынок переполнен предложениями, но не все поставщики обладают реальной производственной базой. Многие являются посредниками, что размывает ответственность за качество и срывает сроки. Чтобы избежать рисков, используйте следующий проверочный лист при выборе партнера для комплексной поставки:
- Наличие собственного парка оборудования. Запросите видео-подтверждение работы лазерных станков и прессов. Посредник не сможет предоставить оперативную съемку производственного процесса в реальном времени.
- Сертификация сырья. Убедитесь, что поставщик работает с прямыми контрактами металлургических комбинатов (TISCO, Baosteel, Posco). Требуйте оригиналы сертификатов MTC с номерами плавок, которые можно верифицировать на сайте производителя стали.
- Контроль качества (QC). Наличие лаборатории спектрального анализа и дефектоскопии на территории завода обязательно. Это гарантирует, что марка стали соответствует заявленной, а в листе отсутствуют внутренние расслоения.
- Прозрачность логистики. Поставщик должен предоставлять трекинг груза на всех этапах: от загрузки на складе в Китае до прибытия на терминал в стране назначения.
- Гибкость MOQ (минимального заказа). Надежный производитель способен выполнить как пробный заказ на 1-2 тонны для тестирования качества, так и серию на 500 тонн.
Компания ООО Ляньюньган Юньюй Изделия из Нержавеющей Стали полностью соответствует этим критериям. Основанная в 2013 году, мы прошли путь от торгового дома до вертикально интегрированного производителя. Наши 300 сотрудников, включая инженеров и технологов, обеспечивают многоуровневый контроль: от входного контроля сырья до финальной проверки геометрии готовых изделий. Мы понимаем специфику российского рынка и требования ГОСТ, поэтому наша продукция легко проходит входной контроль на крупнейших предприятиях РФ.
Частые ошибки при заказе услуг обработки
Даже опытные инженеры иногда допускают ошибки в технических заданиях (ТЗ). Вот две самые критичные:
1. Отсутствие указания направления текстуры. Для декоративных панелей (шлифованный лист No.4) направление шлифовки должно быть строго одинаковым на всех деталях. Если в ТЗ не указано «единое направление прокатки/шлифовки», завод может раскраивать лист хаотично, что приведет к визуальному разнобою на фасаде здания.
2. Игнорирование припусков на сварку. При лазерной резке деталей под стыковую сварку необходимо оставлять технологический зазор или, наоборот, делать отрицательный припуск, если предусмотрена последующая фрезеровка кромок. Стандартный допуск лазерной резки ±0.1 мм может быть недостаточным для сборки крупногабаритных конструкций без стапелей.
Заключение: инвестиция в надежность цепочки поставок
Выбор поставщика услуг по резке, гибке и доставке нержавеющего листа — это стратегическое решение. Оно влияет не только на себестоимость единицы продукции, но и на репутацию вашего конечного продукта. Ошибки в геометрии или качестве поверхности невозможно исправить дешево и быстро.
Сотрудничество с профессиональным производителем, таким как ООО «Ляньюньган Юньюй», позволяет переложить технические риски на плечи эксперта. Мы предлагаем не просто металл, а готовое инженерное решение, подкрепленное международным опытом (более 10 000 успешных сделок), современной материальной базой и прозрачной системой контроля качества.
Готовы обсудить ваш проект? Наши инженеры помогут оптимизировать раскрой, подобрать оптимальную марку стали и рассчитать логистический маршрут.
Запросите коммерческое предложение и технический паспорт
Или свяжитесь с нами для получения бесплатных образцов продукции