
-


-


-
-


-


Whatsapp
-


WeChat

-


Instagram
-


Telegram

-


YouTube


Катушки из нержавеющей стали: особенности резки и обработки
2026-10-05
- Физико-химические особенности нержавеющей стали при резке
- Сравнительный анализ методов резки: от лазера до гидроабразива
- Технология механической резки и рубки: работа с катушками
- Постобработка кромок: пассивация и зачистка
- Как выбрать поставщика и избежать рисков в цепочке поставок
- Заключение и призыв к действию
Главное за 30 секунд
- Термический контроль критичен: Нержавеющая сталь обладает низкой теплопроводностью. Превышение температуры зоны реза выше 150°C приводит к выгоранию хрома и потере коррозионной стойкости на кромке.
- Выбор инструмента определяет брак: Использование дисков для углеродистой стали на нержавейке вызывает мгновенную межкристаллитную коррозию. Требуется маркировка «INOX» и отсутствие железа в абразиве.
- Постобработка обязательна для EAC/ГОСТ: Механическая зачистка и пассивация кромок не просто эстетика, а требование ТР ТС 010/2011 для допуска оборудования к эксплуатации в агрессивных средах.
Обработка рулонного проката из нержавеющей стали — это не просто механическое разделение металла, а сложный термомеханический процесс, требующий строгого соблюдения технологических карт. В отличие от черных металлов, нержавеющие сплавы (аустенитные, ферритные, дуплексные) демонстрируют уникальное поведение при нагреве и деформации. Ошибка в выборе режима резки или инструмента может привести к скрытым дефектам структуры, которые проявятся только через несколько месяцев эксплуатации в виде точечной коррозии или трещин усталости.
В данной статье мы разберем технические нюансы раскроя катушек (штрипса) и листового проката, опираясь на требования международных стандартов и практический опыт производственной базы ООО Ляньюньган Юньюй Изделия из Нержавеющей Стали. Мы рассмотрим, как избежать типичных инженерных ошибок и обеспечить геометрию деталей, соответствующую чертежам высокой точности.
Физико-химические особенности нержавеющей стали при резке
Понимание металлургии процесса — первый шаг к качественному резу. Нержавеющая сталь, особенно популярные марки AISI 304 (08Х18Н10) и AISI 316 (03Х17Н13М2), имеет ряд характеристик, которые кардинально отличают её от конструкционной стали St3 или St45.
Низкая теплопроводность и риск перегрева
Теплопроводность нержавеющей стали примерно в 3–4 раза ниже, чем у углеродистой. Это означает, что тепло, генерируемое режущим инструментом (лазером, плазмой или абразивным диском), не рассеивается в объеме металла, а концентрируется в узкой зоне реза. Локальный перегрев выше 450–500°C запускает процесс карбидной ликвации: углерод соединяется с хромом, образуя карбиды хрома по границам зерен. В результате зона вокруг шва обедняется хромом (становится менее 12%), теряя главное свойство — коррозионную стойкость.
Инженерный совет: При механической резке необходимо использовать инструменты с принудительным охлаждением или делать паузы для снижения температуры. При лазерной резке важно точно настраивать частоту импульсов, чтобы избежать оплавления кромок.
Высокая вязкость и налипание стружки
Аустенитные стали обладают высокой пластичностью и склонностью к налипанию на режущую кромку инструмента. Это явление, известное как «наклеп», приводит к быстрому затуплению дисков и фрез, увеличению усилия резания и, как следствие, к деформации тонколистового материала из катушки. Если вы работаете с толщиной менее 1 мм, риск коробления листа возрастает экспоненциально при неправильном выборе скорости подачи.
Чувствительность к загрязнению железом
Это самый частый источник брака на производствах смешанного типа. Частицы обычной стали, оставшиеся на поверхности нержавейки от предыдущих операций или от общего инструмента, становятся очагами коррозии. Даже микроскопическая вкрапина железа во влажной среде начнет ржаветь, инициируя питтинг (точечную коррозию) на самой нержавеющей поверхности.
Инженерный совет: Выделите отдельную зону цеха для работы с нержавеющей сталью. Инструмент (щетки, диски, зажимы) должен быть маркирован и никогда не контактировать с черным металлом.
Сравнительный анализ методов резки: от лазера до гидроабразива
Выбор метода зависит от толщины материала, требуемой чистоты кромки и объемов партии. Ниже приведена таблица сравнения основных технологий, применяемых на современных предприятиях, включая мощности ООО Ляньюньган Юньюй.
| Метод резки | Толщина (мм) | Точность (мм) | Качество кромки (Zona Reza) | Экономическая эффективность |
|---|---|---|---|---|
| Лазерная резка (Fiber Laser) | 0.5 – 25 | ±0.1 | Высокое, минимальный грат. Требует азота для защиты от окислов. | Высокая для сложных контуров и средних серий. |
| Плазменная резка | 1 – 50+ | ±0.5 – 1.0 | Среднее. Наличие конусности и окалины. Требует последующей зачистки. | Высокая для толстых листов и чернового раскроя. |
| Гидроабразивная резка | Любая | ±0.1 | Идеальное. Отсутствие термического влияния (нет зоны термического влияния — ЗТВ). | Низкая скорость, высокая стоимость. Для прецизионных деталей. |
| Механическая резка (ножницы/диски) | 0.5 – 10 | ±0.5 – 2.0 | Низкое. Деформация кромок, заусенцы. Риск нагрева при трении. | Максимальная для прямолинейного раскроя катушек. |
Лазерная резка: стандарт индустрии
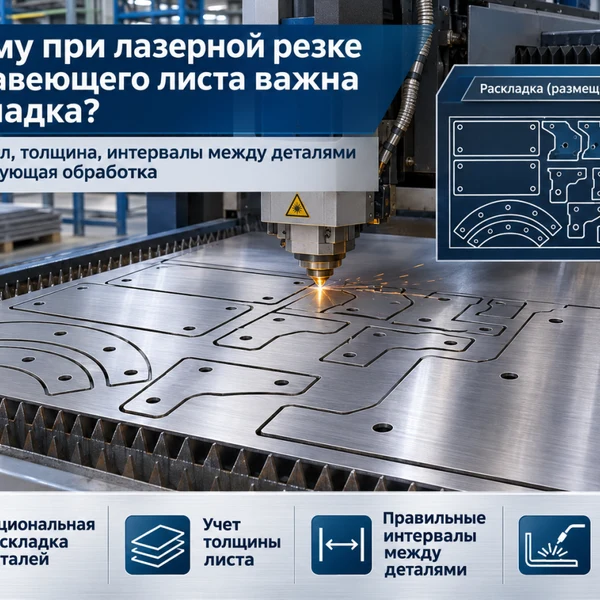
На производственной площадке площадью 90 000 кв. м компания ООО Ляньюньган Юньюй использует современные волоконные лазеры, которые обеспечивают оптимальный баланс скорости и качества. Ключевой параметр здесь — использование защитного газа. Для нержавеющей стали категорически не рекомендуется использовать кислород в качестве вспомогательного газа, если требуется сохранение коррозионных свойств. Кислород вызывает экзотермическую реакцию, приводящую к образованию твердых оксидов хрома на кромке, которые крайне трудно удалить механически.
Оптимальный выбор — азот высокой чистоты (99.99%). Он выдувает расплавленный металл из зоны реза, оставляя чистую, серебристую кромку, готовую к сварке без дополнительной обработки. Однако, если толщина превышает 10-12 мм, стоимость азота становится prohibitive, и производители часто переходят на кислородную резку с последующей обязательной механической зачисткой на глубину 1-2 мм от края.
Плазменная резка: нюансы для толстого проката
При работе с толщинами свыше 15 мм плазма остается экономически выгодной. Однако технология Fine Plasma (точная плазма) позволяет достичь угла скоса кромки не более 3-4 градусов, что_acceptable_ для большинства строительных конструкций. Главная проблема плазмы — образование наплывов (грата) с нижней стороны листа. Удаление этого грата требует дополнительных трудозатрат. Важно помнить, что зона термического влияния (ЗТВ) при плазме шире, чем при лазере, что может потребовать термообработки для снятия напряжений в ответственных узлах.
Технология механической резки и рубки: работа с катушками
Раскрой рулонного проката (катушек) часто осуществляется на высокоскоростных продольно-поперечных линиях резки. Этот метод наиболее эффективен для массового производства простых геометрических форм. Однако именно здесь совершается наибольшее количество ошибок, связанных с качеством инструмента.
Проблема абразивного загрязнения
При использовании углошлифовальных машин (УШМ) или отрезных станков критически важно применять диски, специально предназначенные для нержавеющей стали (маркировка «INOX» или «Stainless Steel»). Обычные диски содержат связующие вещества на основе серы или хлора, а также могут включать частицы железа от предыдущего использования.
Реальный кейс из практики: В 2019 году один из наших партнеров в строительном секторе столкнулся с массовым появлением рыжих пятен на фасадных панелях из AISI 304 спустя 3 месяца после монтажа. Расследование показало, что монтажники использовали один и тот же отрезной диск для резки арматуры и нержавеющей трубы. Микрочастицы обычного железа внедрились в поверхность нержавейки. Решение проблемы потребовало полной замены панелей и штрафов. С тех пор в контрактах с ООО Ляньюньган Юньюй мы четко прописываем требования к инструменту подрядчиков.
Деформация тонкого листа
При рубке ножницами листа толщиной менее 1 мм возникает эффект «заломов» и волнистости краев. Чтобы минимизировать этот эффект, необходимо:
- Использовать ножницы с регулируемым зазором между ножами. Для нержавейки зазор должен быть меньше, чем для мягкой стали, из-за её большей прочности.
- Применять прижимные устройства с резиновыми или полиуретановыми накладками, чтобы избежать царапин на зеркальной поверхности (No. 4, No. 8).
- Контролировать твердость ножей. Ножи из быстрорежущей стали (HSS) должны регулярно затачиваться, так как тупой нож не режет, а «рвет» металл, создавая микротрещины.
Постобработка кромок: пассивация и зачистка
Резка — это только половина дела. Состояние кромки после реза определяет долговечность всего изделия. Согласно стандартам ISO 9001 и требованиям ТР ТС, кромки деталей, работающих в агрессивных средах, должны быть свободны от оксидной пленки и металлических включений.
Механическая зачистка
Для удаления окалины после плазменной или лазерной резки (при использовании кислорода) применяются лепестковые круги или щетки из нержавеющей проволоки. Важно: Щетка должна быть новой и использоваться только для нержавейки. Зачистка ведется вдоль шва, а не поперек, чтобы не создавать глубокие царапины, которые могут стать концентраторами напряжения.
Химическая пассивация
После механической обработки поверхность металла активна и открыта для коррозии. Процесс пассивации заключается в нанесении специальных кислотных составов (обычно на основе азотной или лимонной кислоты), которые удаляют свободное железо с поверхности и способствуют быстрому формированию плотного оксидного слоя хрома.
В компании ООО Ляньюньган Юньюй процесс контроля качества включает проверку на наличие свободного железа с помощью ферроксильного теста (ферроксил-тест). Если тест показывает наличие железа, партия отправляется на повторную обработку. Это гарантирует, что продукция, поставляемая нами в страны ЕС и СНГ, полностью соответствует строгим экологическим и техническим нормам.
Как выбрать поставщика и избежать рисков в цепочке поставок
Закупка нержавеющей стали за рубежом, особенно из Китая, сопряжена с рисками несоответствия маркировки реальному химическому составу. Рынок переполнен продукцией, где марка AISI 304 подменяется более дешевым аналогом с пониженным содержанием никеля (например, J1 или J2 из серии 200-х сталей), который быстро корродирует.
Верификация химического состава
Надежный производитель, такой как ООО Ляньюньган Юньюй Изделия из Нержавеющей Стали, предоставляет сертификат мельницы (Mill Certificate) на каждую партию, содержащий результаты спектрального анализа. Мы рекомендуем заказчикам проводить входной контроль с использованием портативных рентгенофлуоресцентных анализаторов (XRF). Это позволяет за 10 секунд проверить содержание Ni, Cr и Mo.
Наша вертикально интегрированная модель производства позволяет нам контролировать весь цикл: от закупки сырья на ведущих сталелитейных заводах Китая до финальной упаковки. Наличие собственного парка оборудования (300 единиц) и штата из 300 специалистов обеспечивает гибкость: мы можем выполнить как пробный заказ на лазерную резку сложных деталей, так и поставить сотни тонн рулонного проката для крупного завода.
Логистика и упаковка
Нержавеющая сталь требует особой упаковки для морской перевозки. Катушки должны быть упакованы во влагозащитную бумагу (VCI-бумага) и усиленную полиэтиленовую пленку, чтобы исключить контакт с соленым воздухом. Торцы катушек защищаются деревянными или пластиковыми дисками. Компания организует доставку в более чем 30 стран, включая Россию, страны СНГ, Европу и Ближний Восток, обеспечивая полную таможенную поддержку и сертификацию грузов.
Заключение и призыв к действию
Качественная резка и обработка катушек из нержавеющей стали — это симбиоз правильного оборудования, квалифицированных кадров и строгого контроля материалов. Экономия на инструменте или игнорирование требований к постобработке кромок неизбежно ведет к снижению срока службы изделий и репутационным потерям.
Выбирая партнера, обращайте внимание не только на цену за тонну, но и на технологическую компетенцию поставщика. ООО Ляньюньган Юньюй предлагает комплексный подход: от консультации по выбору марки стали (будь то экономичная 201, универсальная 304 или кислотостойкая 316L) до предоставления услуг прецизионной лазерной резки и обеспечения полного пакета документов для таможенной очистки.
Не рискуйте качеством вашего проекта. Получите бесплатную консультацию инженера и расчет стоимости вашего заказа уже сегодня.